Почему при волоконной лазерной резке используют сжатый воздух?
При лазерной резке вспомогательный газ выдувает расплавленный металл из реза. Три самых распространённых варианта — кислород, азот и сжатый воздух.
- Кислород: ускоряет резку углеродистой стали за счёт экзотермической реакции. На кромке остаётся слой оксидов.
- Азот: даёт светлую кромку без оксидов на нержавеющей стали и алюминии. Расход высокий, и это одна из самых больших статей эксплуатационных расходов.
- Сжатый воздух: воздух состоит примерно на 78 % из азота и на 21 % из кислорода. Стоимость газа — только электроэнергия и обслуживание компрессора. На кромке может быть лёгкое окисление, поэтому воздух часто выбирают для деталей, которые будут окрашиваться, свариваться или не будут видны.
Подтверждайте, какой газ подходит для какой работы, по таблице резки производителя лазера, исходя из вашего материала и требований заказчика к кромке.
Сравнение вспомогательных газов
| Особенность | Кислород | Азот | Сжатый воздух |
|---|---|---|---|
| Типичное применение | Углеродистая сталь | Нержавеющая сталь, алюминий, светлая кромка | Тонкий и средний лист; задачи, где качество кромки некритично |
| Кромка | Слой оксидов | Без оксидов, светлая | Лёгкое окисление |
| Стоимость газа | Средние | Высокая | Низкая (только электроэнергия и обслуживание) |
| Поставка | Баллоны или ёмкость | Баллоны, ёмкость или генератор | Производится на месте |
На практике многие производства работают смешанно: азот — для нержавеющей стали и работ со светлой кромкой, воздух — для остальных.
Давление: почему 16 бар?
При резке воздухом скорость газа на выходе из сопла и давление в резе определяют, насколько чисто выдувается расплавленный металл. Чем толще лист, тем выше требуемое давление. Поэтому 16 бар — распространённое рабочее давление компрессоров для лазерной резки; некоторым мощным системам требуется больше.
Номинальное давление компрессора должно быть выше давления, необходимого на входе в сопло, поскольку трубопроводы, осушитель и фильтры создают потери давления. Запросите у производителя лазера рекомендуемое давление и размер подключения в письменном виде.
Как определяется расход воздуха?
Расход воздуха лазером зависит от диаметра сопла и давления. Значения ниже — приблизительная инженерная оценка для одной режущей головки при 15 бар. Фактический расход зависит от головки и настроек, поэтому уточняйте у производителя.
| Диаметр сопла | Прибл. расход воздуха (свободный воздух) |
|---|---|
| 1.5 mm | 0,3 м³/мин |
| 2 mm | 0,5 м³/мин |
| 3 mm | 1,1 м³/мин |
| 4 mm | 1,9 м³/мин |
Добавьте к расходу запас 20–30 %. Если на той же линии работают другие машины (пневмоинструмент, вспомогательное оборудование листогибочного пресса), добавьте и их расход. При недостаточной производительности давление падает, а качество реза ухудшается.
Чистота воздуха: осушитель и фильтры
Воздух для лазерной резки должен быть без масла, сухим и без пыли. Влага, масло или частицы загрязняют защитное стекло, линзу и сопло, снижают качество реза и повышают затраты на обслуживание.
- Рефрижераторный осушитель: удаляет влагу из воздуха. Цель — точка росы под давлением около 3–5 °C.
- Ступенчатые фильтры: ступени первичной очистки от пыли, тонкой очистки и активированного угля улавливают частицы и пары масла. В серии Liva HM 5 ступеней фильтрации (C, T, A, X, FF) с тонкостью 0,01 мкм.
- Ресивер: сглаживает колебания давления и помогает удерживать влагу.
Для очень чувствительных применений или влажных регионов можно рассмотреть и адсорбционный осушитель. Уточните у производителя лазера, какой класс качества воздуха (ISO 8573-1) требуется.
Почему встроенный винтовой компрессор с частотным приводом?
Расход воздуха при лазерной резке постоянно меняется: он высокий, пока головка режет, и ниже на холостом ходу. Винтовой компрессор с частотным преобразователем (инвертором), подстраивающий скорость под нагрузку, хорошо подходит для этого; агрегат с постоянной скоростью тратит энергию, переключаясь между нагрузкой и холостым ходом.
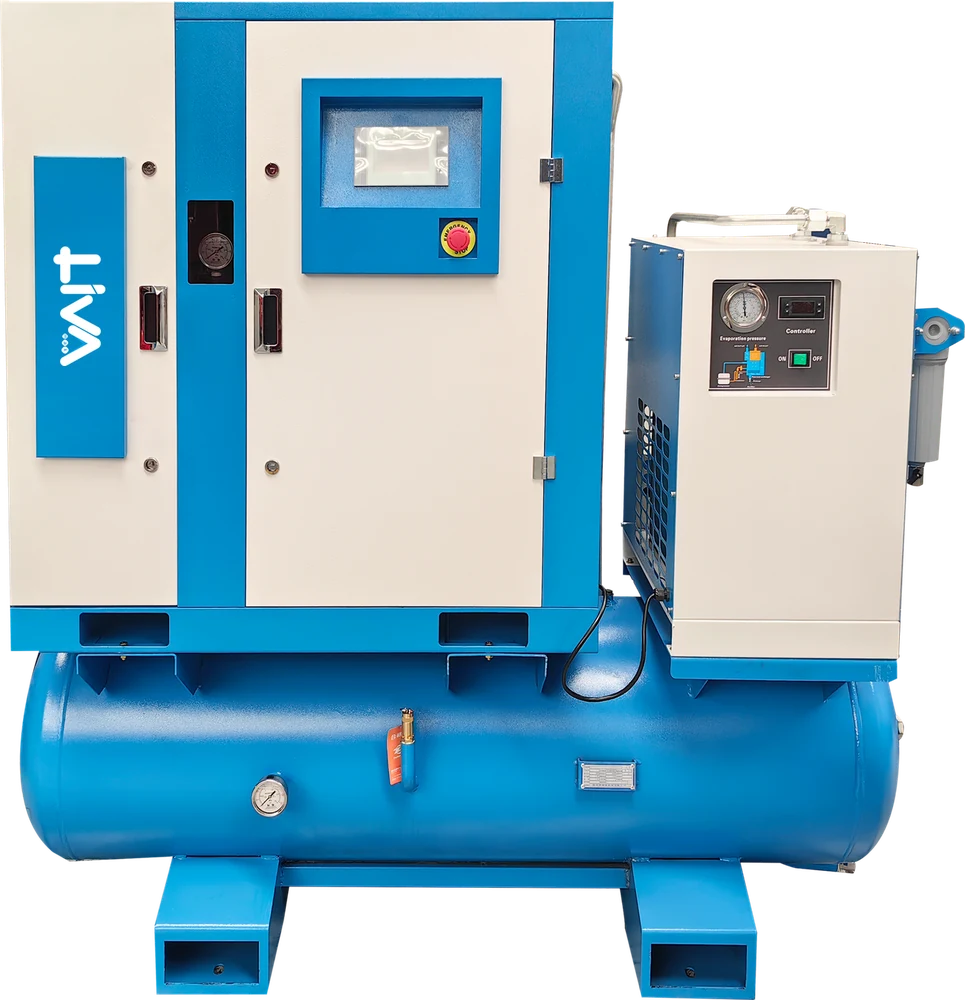
Встроенное исполнение объединяет компрессор, осушитель, фильтры и ресивер в одном корпусе. Оно сокращает трубопроводы, ускоряет монтаж и экономит площадь.
Компрессоры Liva серии HM
Livamak предлагает встроенные винтовые компрессоры, разработанные для работы со станками волоконной лазерной резки:
| Модель | Мощность | Давление | Производительность | Подходящая мощность лазера |
|---|---|---|---|---|
| HM-15 | 15 kW | 16 бар | 1,2–1,5 м³/мин | 1500–3000 W |
| HM-20 | 22 kW | 16 бар | 2,4 м³/мин | 6000 W |
Обе модели используют частотный привод, воздушное охлаждение и питание 380 В / 50 Гц. Встроенное исполнение имеет ресивер объёмом 340 л.
Рекомендации по монтажу и обслуживанию
- Вентиляция: компрессор выделяет тепло; не размещайте его в закрытом помещении без вентиляции. Температура окружающей среды должна оставаться ниже 45 °C.
- Трубопроводы: линия достаточного диаметра, как можно короче и с минимумом поворотов, снижает потери давления. Перед подключением к лазеру используйте конечный фильтр.
- Дренаж: регулярно сливайте конденсат из ресивера и фильтров или используйте автоматические дренажи.
- Периодическое обслуживание: масло, масляный фильтр, маслоотделитель и воздушные фильтры следует менять с интервалами, рекомендованными производителем.
Чтобы вместе подобрать подходящий компрессор для вашего лазера, ознакомьтесь с нашими компрессорами или запросите предложение. По выбору самого лазера смотрите наше руководство по покупке волоконного лазера.
Часто задаваемые вопросы
Можно ли резать любой материал сжатым воздухом на волоконном лазере?
Воздух широко применяется на тонком и среднем листе, но кромка может слегка окисляться. Для нержавеющей стали и алюминия, где нужна светлая кромка без оксидов, предпочтителен азот. Смотрите таблицу резки производителя лазера по материалу и толщине.
Какое давление нужно для лазера?
Для компрессоров обычно используют рабочее давление 16 бар. Необходимое значение зависит от толщины резки и рекомендации производителя лазера; выбирайте давление компрессора немного выше, чтобы компенсировать потери в трубах и фильтрах.
Как рассчитывается производительность компрессора?
Расход лазера определяется по диаметру сопла и давлению, к нему добавляется расход других устройств на той же линии и оставляется запас 20–30 %.
Обязательны ли осушитель и фильтры?
Да. Влага, масло и частицы загрязняют защитное стекло и линзу. Рефрижераторный осушитель и ступенчатые фильтры — стандарт для лазерной резки.
Чем отличается встроенный компрессор от компрессора с отдельным ресивером?
У встроенного исполнения компрессор, осушитель, фильтры и ресивер находятся в одном корпусе, поэтому монтаж быстрый, а занимаемая площадь небольшая. При схеме с отдельным ресивером компоненты размещаются раздельно, что позволяет иметь больший объём запаса воздуха.